
Mașină de forfecare hidraulică de rezistență grea: capacități, tipuri și ghid de cumpărare
Selectarea echipamentelor · Fabricarea plăcilor
Mașini de forfecare hidraulice de rezistență: Construite pentru plăci groase
Cifrele tonaj vă spun mai puțin decât rigiditatea cadrului, geometria greblei și controlul distanței lamei. Iată ce separă de fapt o foarfecă ușoară de o mașină pe care o poți rula timp de zeci de ani.
Un atelier care preia un contract pentru tablă de oțel moale de 16 mm învață acest lucru rapid. Foarfeca cu grinda oscilantă care a manipulat tabla de 6 mm începe să clănțuie, marginea tăiată se rostogolește, iar lama se îndoaie suficient pentru a face fiecare placă ușor trapezoidală. Aparatul nu este stricat; face o treabă pentru care arhitectura sa nu a fost niciodată concepută. O mașină de forfecare hidraulică de mare capacitate este construită exact pentru acest tip de lucru — grosimi de plăci de la aproximativ 10 mm până la 25 mm și mai mult — și decizia de cumpărare ar trebui să înceapă cu materialul pe care îl tăiați zilnic, nu cu lista de prețuri.
Ceea ce face de fapt o mașină de tuns „grea”
Expresia se atașează rapid la mașinile ușoare, așa că vă ajută să priviți mai degrabă inginerie decât autocolantul. Patru elemente separă o foarfecă cu plăci autentică de o mașină de tablă încrezătoare.
Structura cadrului. Tăierea plăcii groase împinge forțe mari laterale în lama inferioară, patul și cadrele laterale. Foarfecele pentru sarcini grele folosesc cadre de oțel precomprimate, complet sudate prelucrate într-o singură configurație, astfel încât suportul lamei rămâne paralel de-a lungul anilor de funcționare. Greutatea cadrului nu este un număr de vanitate; este diferența dintre o linie de tăiere constantă și un cadru care se îndoaie într-un arc de mică adâncime.
Mișcarea lamei și grebla. Lama superioară este înclinată, astfel încât doar un segment scurt se cuplează la un moment dat. Mașinile mai brichete țin fix unghiul de greblare; Modelele rezistente vă permit să îl reglați. O grebla mai mare reduce forța de tăiere pe placa groasă, în timp ce o grebla mai mică menține marginile subțiri ale foii drepte - unul dintre cele mai puțin discutate și mai utile comenzi ale unei foarfece moderne.
Retineri hidraulice. Placa peste 10 mm este suficient de rigidă pentru a se ridica în timpul cursei, iar când se ridică, tăietura se rătăcește. Cilindrii de prindere hidraulici multipli presează lucrul pe masă pe parcursul întregului ciclu, iar forța lor de strângere este la fel de decisivă ca și tonajul cilindrului principal.
Controlul distanței lamei. Distanța dintre lamele superioare și inferioare determină dimensiunea bavurilor și dreptatea marginilor. Mașinile pentru sarcini grele oferă un spațiu precis, reglabil, în loc să se bazeze pe lame și presupuneri - de obicei 5 până la 10% din grosimea materialului. Circuitul hidraulic care îl antrenează pe tot merită și el o atenție deosebită; modul în care presiunea crește, sincronizează cilindrii și revine între curse definește felul în care se simte mașina într-o tură aglomerată. The caracteristici tehnice ale sistemului hidraulic într-o mașină de forfecare CNC explica acest lucru mai detaliat.
O foarfecă rezistentă își câștigă numele în a doua jumătate a schimbului, când cadrul s-a încălzit, uleiul a atins temperatura de funcționare, iar lama încă se întâlnește cu placa în același unghi ca la prima tăietură a dimineții.
Ghilotină sau grinda oscilantă: două arhitecturi pentru lucrări diferite
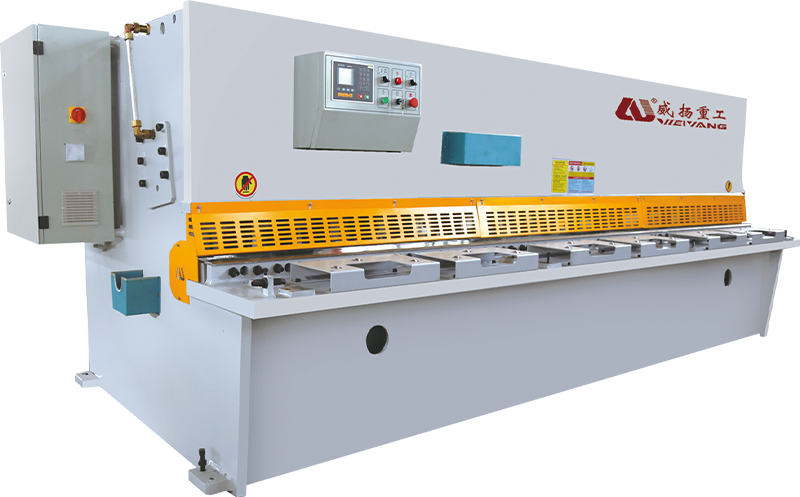
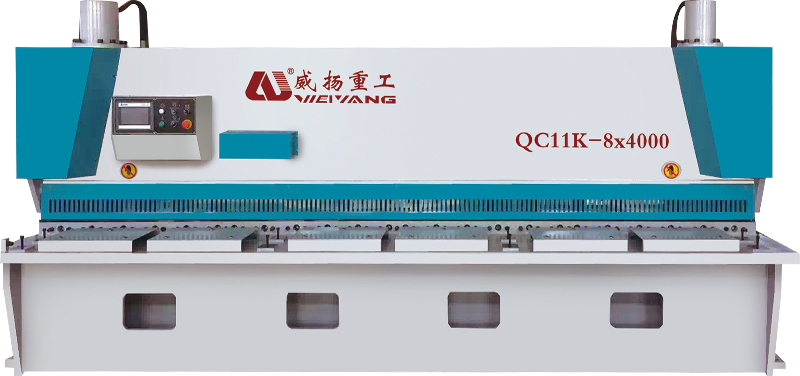
Majoritatea foarfecelor hidraulice pentru sarcini grele se încadrează într-una din cele două tabere. O ghilotină hidraulică - adesea numită forfecare de poartă - împinge lama în jos pe o cale verticală dreaptă. O forfecare cu fascicul oscilant montează lama superioară pe brațele pivotante, astfel încât urmează un arc ușor în timpul cursei. Niciun tip nu este universal mai bun; decizia depinde de intervalul de grosime care domină magazinul dvs.
Deoarece lama ghilotinei rămâne perpendiculară pe masă, produce tăieturi mai curate și mai previzibile pe material gros, iar geometria rezistă la mișcări grele repetate. Aceasta este arhitectura specificată pentru plăci de 13 până la 25 mm, lucrări structurale din oțel și orice operație în care calitatea muchiei contează mai mult decât viteza ciclului. Mașina este mai grea, mai mare din punct de vedere fizic și mai scump de instalat, dar această greutate funcționează pentru dvs. la fiecare tăietură.
Foarfecele cu grinzi pivotante, în schimb, au mai puține părți mobile și o amprentă mult mai mică. Ele circulă mai repede pe foi subțiri și medii, ceea ce le face o potrivire naturală pentru atelierele de producție care decupează până la aproximativ 10 sau 12 mm. Traseul lamei este mai degrabă un arc decât o linie verticală adevărată, astfel încât geometria muchiei pe placa foarte groasă este puțin mai puțin îngăduitoare. Dacă intervalul de grosimi depășește rar 12 mm, o foarfecă pentru grinda oscilantă bine construită poate fi tot ce aveți nevoie.
| Considerare | Ghilotina (foarfece poarta) | Forfecare grindă oscilantă |
|---|---|---|
| Calea lamei | Mișcare verticală dreaptă | Arc pivotant |
| Gamă tipică pentru sarcini grele | 13–25 mm și mai sus | 4–13 mm |
| Calitate marginea pe placă groasă | Excelent, stabil | Bun până la aproximativ 10-12 mm |
| Rama și amprenta la sol | Mai greu, mai mare | Compact, mai ușor |
| Cel mai potrivit pentru | Oțel de structură, fabricare plăci | Tablă, producție ușoară și medie |
| Complexitate hidraulică | Mai mulți cilindri, pat mai adânc | Circuit mai simplu |
Specificațiile care decid dacă mașina va dura
O mașină anunțată ca „20 mm × 2500 mm” poate eșua în continuare în lucru, deoarece plăcuța de identificare descrie o tăietură ideală, nu marginea din spatele acesteia. Când comparați foarfecele hidraulice pentru sarcini grele, verificați următoarele numere și mecanisme.
- Grosimea și lungimea de tăiere. Potriviți evaluarea cu cel mai comun material al dvs., nu cu placa groasă ocazională. O mașină de 16 × 2500 deservește un magazin care trăiește pe o placă de 10-16 mm mult mai bine decât o mașină de 25 × 3000 supradimensionată care rulează în mare parte la 10 mm.
- Gama unghiului de greblare. Grebla variabilă, de obicei în jurul valorii de 0,5° până la 2,5°, vă permite să coborâți grebla pentru foi subțiri și să o ridicați pentru plăci grele - acest lucru lărgește raza utilă a mașinii considerabil.
- Reglarea distanței lamei. Setările independente, micro-reglabile, cu citiri clare înseamnă schimbări mai rapide și control constant al bavurilor de la lot la lot.
- Lovituri pe minut. Mașinile grele rulează de obicei între 8 și 20 de curse pe minut. Debitul real depinde mai mult de lungimea de tăiere și grosimea plăcii decât de numărul de titlu.
- Puterea motorului și presiunea hidraulică. Verificați valoarea nominală a motorului și presiunea de lucru a sistemului și confirmați că răcitorul de ulei este dimensionat pentru funcționare continuă și nu ocazională.
- Gama ecartamentului din spate. Un manometru programabil cu o precizie repetată de aproximativ ±0,5 mm transformă o foarfecă manuală într-o stație de tăiere de producție.
- Materialul lamei și marginile. Lamele de calitate cu patru muchii de tăiere utilizabile reduc costul sculelor și oferă o durată de uzură previzibilă.
Urmăriți diferența dintre capacitatea declarată și cea continuă. O foarfece de dimensiuni pentru oțel moale de 25 mm nu va păstra toleranțe strânse pe placa de 20 mm dacă rulează o tură de opt ore fără pauză. Cereți greutatea cadrului, capacitatea de răcire a uleiului și ciclul de funcționare recomandat înainte de a semna.
Un test de acceptare realist: tăiați oțel moale de 20 mm pe toată lungimea patului, măsurați dreptatea marginilor și înălțimea bavurilor, repetați de cel puțin cincizeci de ori și urmăriți temperatura uleiului hidraulic pe parcursul rulării. Geometria stabilă în a doua jumătate a testului dovedește mai mult decât orice curbă de broșură.
Acolo unde foarfecele hidraulice pentru sarcini grele își câștigă întreținerea
Odată ce mașina poate manipula materialul, adevărata întrebare este ce face pentru întreaga linie de producție. În producția de mașini, foarfecele grele decupează plăcile de cadru, plăcile de bază și componentele structurale în cantități de lot - un model care apare în mod repetat în studiu de caz al industriei de mașini . Centrele de service din oțel folosesc aceeași mașină pentru a procesa placa în semifabricate comercializabile, în timp ce fabricile metalurgice plasează foarfecele direct în liniile de pregătire a plăcilor.
Producătorii de avioane decupează semifabricate structurale din aluminiu și aliaje de înaltă rezistență, unde calitatea consecventă a marginilor reduce timpul de prelucrare în aval. Chiar și mobilierul din oțel inoxidabil, carcasele electrice și lucrările metalice arhitecturale depind de o margine pătrată adevărată înainte de pliere și sudare. În fiecare dintre aceste setări, forfecarea pentru sarcini grele este de obicei cea mai rapidă modalitate de a transforma o placă într-un semifabricat precis - cu condiția ca lama, elementele de fixare și unghiul de greblare să fie setate pentru acel material specific.
Executarea bine a unei foarfece grele: spatiu, grebla si intretinere
Cumpărarea mașinii potrivite este doar primul pas; setările zilnice decid cât de bine arată piesele. Pentru oțel moale, spațiul lamei ar trebui să înceapă de la aproximativ 5 până la 10% din grosimea plăcii - aproximativ 0,8 mm pe o placă de 10 mm - apoi să fie reglat fin în funcție de direcția bavurilor și de starea marginii. Păstrați unghiul de tăiere cât mai scăzut posibil, în timp ce tăiați în continuare curat: greblarea mare scade forța de tăiere, dar deformează și mai mult marginile tablei subțiri.
Regula generală a decalajului lamei. Începeți bine și deschideți ușor golul până când bavurile sunt uniforme de-a lungul tăieturii. O bavură consistentă pe toată lungimea este un indicator zilnic mai bun decât citirea unui micrometru pe o mașină rece.
Calitatea uleiului hidraulic merită o atenție constantă. O forfecare grea își împinge circuitul la temperatură pe o tură lungă; uleiul supraîncălzit își pierde vâscozitatea, tăieturile devin neuniforme și etanșările îmbătrânesc mai repede. Verificați nivelul uleiului, filtrarea și temperatura de funcționare într-un program fix, nu atunci când apare o problemă.
Siguranța face parte din planul de producție. Aceste mașini stochează o cantitate mare de energie în acumulatorul hidraulic. Apărătoarele din față și din spate, operarea cu două mâini și comenzile interblocate ar trebui să fie standard, iar întreținerea lamei sau cadrului trebuie să înceapă întotdeauna cu sistemul hidraulic blocat și lama sprijinită.
Alegerea unei mașini de forfecare hidraulice de mare rezistență se reduce la potrivirea arhitecturii la grosimea plăcii pe care o procesați efectiv. Rigiditatea cadrului, greblarea variabilă, forța hidraulică de reținere și controlul distanței lamei contează mult mai mult decât o placă de identificare atractivă. Începeți cu cel mai gros material obișnuit, executați un test de acceptare pe acesta și acordați o atenție deosebită modului în care se comportă mașina după o oră de tăiere continuă. Fă asta și foarfeca va deveni în liniște una dintre cele mai de încredere mașini de pe podea.
Produs înrudit
-
 +86-13813747229
-
 [email protected]
-
 Nr. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu Province, China.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Toate drepturile rezervate.
