
Mașini de forfecare hidraulice automate: tipuri, specificații și ghid de selecție
Această schimbare contează cel mai mult acolo unde forfecarea se află în fața unei linii de producție - în fabricarea de mașini, lucrări metalurgice, ateliere de tablă de aviație și departamente de formare din industria ușoară. Întrebarea practică pentru majoritatea cumpărătorilor nu este dacă automatizarea ajută; este ce aspect al mașinii, setul de specificații și pachetul de control se potrivesc cu materialul pe care l-au tăiat efectiv.
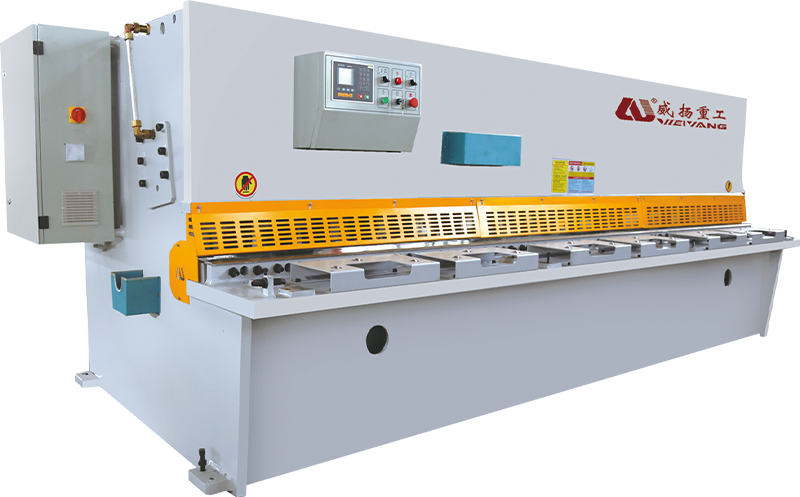
Cum funcționează de fapt o forfecare hidraulică automată
Principiul de lucru este simplu. Cilindrii hidraulici conduc grinda superioară în jos, iar lama montată pe acea grindă traversează o lamă inferioară fixă, producând o separare curată de-a lungul liniei de tăiere. Forța de tăiere provine mai degrabă din presiunea uleiului decât din impulsul volantului, motiv pentru care o forfecare hidraulică rămâne controlabilă chiar și în partea inferioară a cursei.
Partea automată este despre control. Un controler CNC poziționează ecartamentul din spate, mângâie fasciculul și ajustează jocul lamei și unghiul de deplasare dintr-un program stocat. Pe o forfecare manuală, fiecare dintre acestea este o sarcină de configurare separată. Pe o mașină automată, operatorul selectează un program și mașina se pregătește singură. Sistemul hidraulic merită la fel de multă atenție ca și lama, deoarece comportamentul tehnic al sistemului hidraulic într-o mașină de forfecare CNC afectează direct viteza ciclului, calitatea tăierii și fiabilitatea pe termen lung.
Ghilotină sau fascicul pivotant: alegeți mai întâi aspectul
Foarfecele hidraulice automate sunt construite în jurul a două configurații mecanice principale și nu sunt interschimbabile. Fiecare aspect se potrivește unui profil de producție diferit.
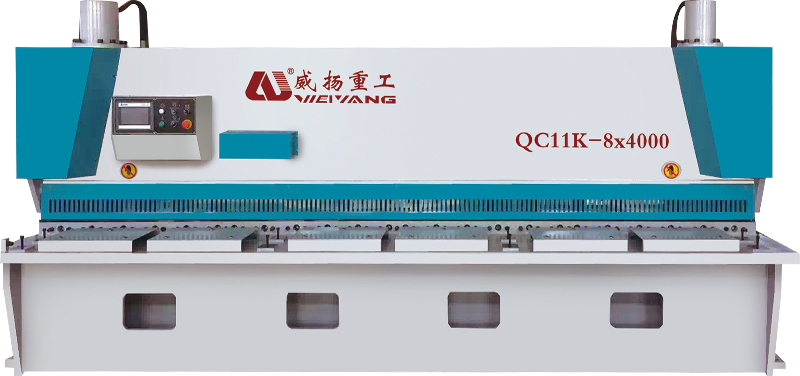
- Foarfece de ghilotină (poartă). mutați lama superioară drept în jos, paralel cu lama inferioară. Cadrul rigid rezistă la deformare, traiectoria lamei rămâne perpendiculară, iar mașina are o precizie mai bună a muchiei pe placa grea. Alegeți acest aspect atunci când materialul dvs. obișnuit trece peste 10 mm sau când marginile tăiate drepte și pătrate sunt o cerință grea.
- Foarfece cu grinzi basculante rotiți lama superioară în jurul unui pivot, ceea ce scade forța de tăiere necesară și simplifică cadrul. Sunt mai ușoare și mai compacte și funcționează foarte bine de la 0,5 mm până la aproximativ 8-10 mm din oțel moale - cea mai comună gamă de forfecare în fabricația generală.
O regulă de bază utilă: dacă cea mai mare parte a lucrării dvs. este sub 8 mm, o mașină cu grinzi oscilante oferă de obicei cel mai bun echilibru între preț, viteză și amprenta atelierului. Dacă tăiați în mod regulat 10 mm și mai mult, designul mai rigid al porții justifică costul de capital mai mare.
Șase specificații care decid performanța mașinii
O broșură enumeră multe numere. Șase dintre ele vă spun dacă foarfeca se potrivește cu lucrarea pe care o tăiați de fapt.
| Caietul de sarcini | Gama tipică | Impactul producției |
|---|---|---|
| Grosimea maximă de tăiere | 4–25 mm (oțel moale) | Determină dimensiunea cadrului, puterea pompei și intervalul de spațiu al lamelor |
| Lungimea de tăiere | 2.500–6.000 mm | Definește cea mai mare foaie pe care o poți procesa într-o singură trecere |
| Cursă și precizie ale manometrului din spate | 500–800 mm; ±0,05–0,1 mm | Controlează repetabilitatea dimensiunilor pe loturi |
| Unghiul de greblare | 0,5°–2,5° | Grebla inferioară reduce distorsiunea piesei; grebla mai mare taie placa mai groasa |
| Reglarea jocului lamei | CNC-automat (aproximativ 5–10% din grosimea plăcii) | Îmbunătățește calitatea muchiei și prelungește durata de viață a lamei |
| Viteza de taiere | 6-18 lovituri pe minut | Stabilește ritmul liniilor de tăiere în serie |
Relațiile contează mai mult decât numerele. Grosimea de tăiere determină costul cadrului și al sistemului hidraulic. Unghiul de greblare și jocul lamei sunt cele două setări care transformă o tăietură medie într-una curată. Precizia ecartamentului din spate decide dacă piesele finite se depărtează pe un lot lung. O mașină care are rezultate bune la aceste trei perechi — rezistență, geometrie, poziționare — este cea care va fi încă pe podea peste cincisprezece ani.
Ce verifică cumpărătorii cu experiență înainte de a semna
O mașină poate arăta convingător într-un showroom și totuși poate dezamăgi după șase săptămâni de funcționare în două schimburi. Cumpărătorii cu experiență privesc dincolo de vopsea și verifică patru zone.
- Rigiditatea cadrului. Cadrul se deviază pe măsură ce lama aplică forță pe lungimea de tăiere. Un cadru sudat cu plăci laterale groase și o reducere adecvată a tensiunii menține deformarea suficient de scăzută încât lama să rămână paralelă cu patul. Un cadru ușor arată ca paralelism slab și uzură prematură a lamei.
- Componente hidraulice și răcire. Pompa, supapele și etanșările cilindrilor definesc mușchiul mașinii. Pentru funcționare continuă, răcirea uleiului hidraulic nu este opțională; uleiul fierbinte modifică comportamentul de tăiere și accelerează uzura garniturii.
- Controler CNC și programare. Controlul ar trebui să stocheze programele materiale și să le facă ușor de apelat. Un test practic: poate operatorul să configureze un nou lot fără a deschide un manual?
- Materialul lamei și mecanismul de deschidere a lamei. Calitatea oțelului lamei apare la intervalele de șlefuire. O ajustare CNC a distanței lamei menține spațiul liber la procentul corect al grosimii plăcii, care este cea mai directă influență asupra formării bavurilor și a calității marginilor.
Poziționarea, reglarea și confirmarea sunt folosite pentru a dura minute între tăieturi. Pe o foarfecă hidraulică automată, durează câteva secunde - și de aici vine de fapt câștigul de productivitate.
Siguranța și asistența completează lista. Protecția conformă cu CE, perdelele luminoase, un sistem de oprire de urgență și punerea în funcțiune de către tehnicieni instruiți nu sunt accesorii. O mașină de forfecare generează suficientă forță pentru a tăia oțelul gros în mai puțin de o secundă; merită același respect în ziua instalării ca la etajul de producție.
Unde forfecarea automată se returnează cel mai repede
Rambursarea este cea mai rapidă în magazinele care decupează aceleași familii de materiale în loturi repetate. În fabricarea utilajelor , de exemplu, o forfecare alimentează semifabricate în stațiile de îndoire, sudare și finisare; când un gol este greșit, fiecare stație din aval plătește pentru eroare. Poziționarea automată elimină cea mai comună sursă a acelei erori - configurarea manuală între loturi.
Aceeași logică se aplică în fabricile metalurgice și în departamentele de tablă de aviație, unde calitatea marginilor și consistența dimensională sunt cerințe explicite. În industria uşoară - rafturi, panouri, dulapuri - beneficiul apare ca producţie pe schimb.
Dacă poziționarea automată economisește 15 până la 20 de secunde per tăiere, o linie de tăiere a 200 de semifabricate pe zi recuperează mai mult de o oră de timp operator. La două schimburi, aceasta este o capacitate suplimentară în fiecare zi.
Apar și economii de materiale. Un decalaj al lamei setat corect pentru grosimea materialului produce o margine fără bavuri, ceea ce înseamnă mai puține treceri de șlefuire, mai puține piese casate și o lamă care rămâne ascuțită mai mult timp. Aceste economii sunt mai mici decât economiile de muncă, dar se acumulează la fiecare tăietură pe care o face mașina.
Păstrarea unei forfecări automate precise pe termen lung
O foarfecă hidraulică automată nu este o mașină care nu necesită întreținere; este o mașină a cărei întreținere este mai ușor de programat. Trei obiceiuri protejează investiția.
- Verificați distanța lamei ori de câte ori schimbați grosimea materialului. Jocul corect este de aproximativ 5 până la 10 la sută din grosimea plăcii; un gol prea mare produce o margine rulată și bavuri grele.
- Păstrați uleiul hidraulic la nivelul, temperatura și curățenia potrivite. Uleiul contaminat este cea mai frecventă cauză a mișcării lente a fasciculului și a forței de tăiere inconsecvente.
- Calibrați indicatorul din spate la intervale regulate. Chiar și o mică deviere transformă o specificație de ±0,1 mm într-un generator de reprelucrare.
Lama se rupe în loc să taie, muchia se rostogolește, iar nivelul de zgomot crește. Lăsată necorectată, lama dezvoltă microcipuri, iar mecanismul de golire se uzează neuniform.
Și o regulă nu se schimbă niciodată: ține mâinile departe de zona de tăiere. Operatorul nu face parte din ciclul mașinii - acesta este întregul punct al automatizării.
Chiar și o foarfecă hidraulică mică produce zeci de tone de forță de tăiere. Perdelele luminoase, comenzile cu două mâini și apărătoarele mecanice sunt instalate dintr-un singur motiv: sunt singurele lucruri mai rapide decât fasciculul.
Luarea deciziei care se potrivește etajului tău
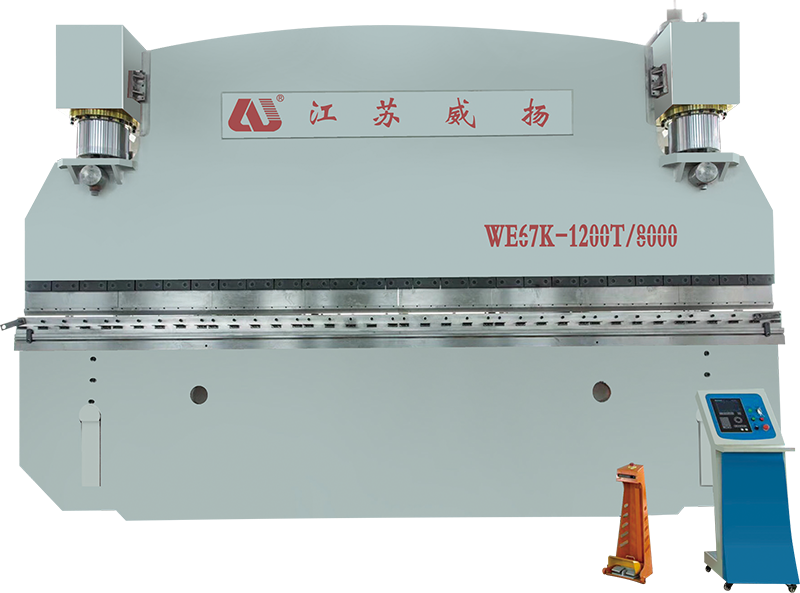
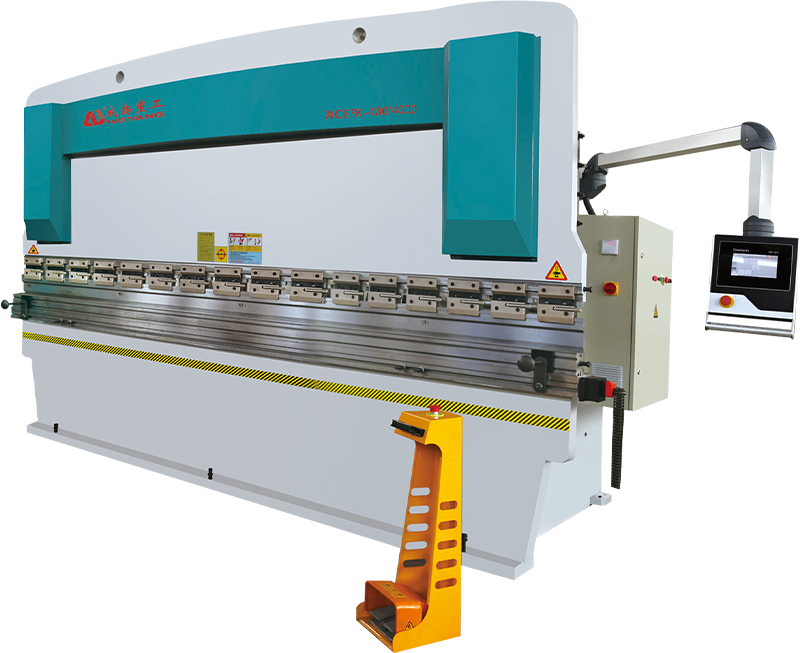
O mașină de forfecare hidraulică automată își câștigă locul atunci când randamentul, repetabilitatea și independența operatorului contează mai mult decât cel mai mic preț de achiziție posibil. Începeți cu aspectul - grinda oscilantă pentru tabla medie, forfecarea de poartă pentru placa mai grea. Verificați cele șase specificații în raport cu gama de materiale pe care o procesați efectiv. Verificați cadrul, sistemul hidraulic, controlerul și mecanismul lamei cu aceeași grijă pe care ați da-o unei presă frână sau unei tăietoare cu laser. Și tratați siguranța ca parte a designului mașinii, nu ca un cost suplimentar.
Dacă magazinul dvs. taie mai mult de câteva zeci de semifabricate pe zi și repetă aceleași familii de piese, automatizarea nu este un lux. Alegeți mașina care își păstrează toleranța pe un lot complet — diferența de cost al mașinii este adesea rambursată în timpul duratei de viață a lamei și a pieselor casate în primul an.
Produs înrudit
-
 +86-13813747229
-
 [email protected]
-
 Nr. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu Province, China.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Toate drepturile rezervate.
